气压动力机械及元件制造中切割机四种功率机型的试验研究
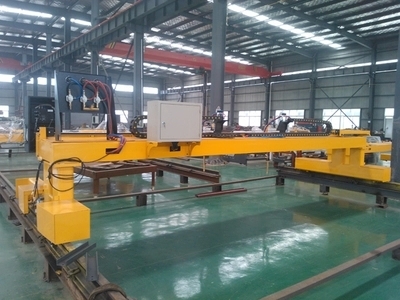
在气压动力机械及元件制造领域,切割机的性能直接关系到加工精度、生产效率与运行可靠性。为系统评估不同功率配置对切割机作业表现的适应性差异,本研究选取四种典型功率机型开展对比试验,覆盖从轻型精密切割到中重型连续作业的典型工况,旨在为设备选型、工艺参数优化及产品迭代提供数据支撑。
一、试验设计与方法
试验选取额定功率分别为1.5 kW、3.0 kW、5.5 kW与7.5 kW的四款气压驱动切割机,保持切割片规格、气压供给(0.6 MPa)、进给方式及被切材料(Q235碳钢与304不锈钢)一致,仅改变功率变量。每组机型在相同工况下重复切割30次,记录切割时间、切口表面粗糙度、切割片磨损量、单位能耗及气压波动幅值五项指标。气压系统采用独立稳压回路,流量计与压力传感器采样频率为100 Hz,确保气动元件动态响应数据可追溯。
二、试验结果分析
- 切割效率随功率提升呈非线性增长。1.5 kW机型完成20 mm碳钢切割平均耗时48 s,3.0 kW降至31 s,5.5 kW为22 s,7.5 kW进一步缩短至18 s,但边际效率增益在5.5 kW后明显收窄,表明功率超过某一阈值后,气压动力机械的流量匹配与切割片线速度成为新的瓶颈。
- 切口质量方面,3.0 kW与5.5 kW机型在不锈钢切割中表现最优,表面粗糙度Ra分别为3.2 μm与2.9 μm;1.5 kW因扭矩储备不足出现轻微让刀,7.5 kW则在薄板切割时因刚性冲击导致毛刺增多,说明功率选择需与板厚及材料特性匹配。
- 气动元件响应差异显著。高功率机型在启动瞬时耗气量峰值达0.85 m³/min,对气源管路与调压阀的动态补偿能力提出更高要求;低功率机型气压波动幅值控制在±0.02 MPa以内,系统稳定性更佳。
- 单位能耗比呈现“先降后升”趋势,5.5 kW机型在综合工况下能效最优,7.5 kW机型在轻载工况存在明显能量冗余。
三、制造工艺要点与改进建议
针对试验暴露的问题,气压动力机械及元件制造环节应重点关注三方面:其一,气缸与气马达的密封件需按功率等级分级选型,高功率机型建议采用耐磨聚氨酯密封圈并增设缓冲结构,以抑制瞬时气压冲击;其二,控制阀组流量特性应与切割机额定耗气量匹配,避免小阀大机或大阀小机造成的响应迟滞与能耗浪费;其三,切割机机架刚性及导轨防护等级需随功率提升同步强化,防止高频振动传递至气动元件接口气密性失效。
四、结论
四种功率机型的试验表明,切割机并非功率越大越优,而应依据切割材料、板厚范围与连续作业强度进行梯度化配置。3.0~5.5 kW区间在效率、质量与能耗之间取得较好平衡,适合多数气压动力机械制造场景;1.5 kW机型适用于精修与薄板作业,7.5 kW机型则宜用于厚板大批量切割并配套强化气源系统。后续研究可结合变频气压调节与智能负载感知技术,进一步提升切割机在多工况下的自适应能力。
如若转载,请注明出处:http://www.goodzhangxu.com/product/36.html
更新时间:2026-10-30 08:54:22